Мыльный раствор для оклейки полиуретановой плёнки: как управлять скольжением
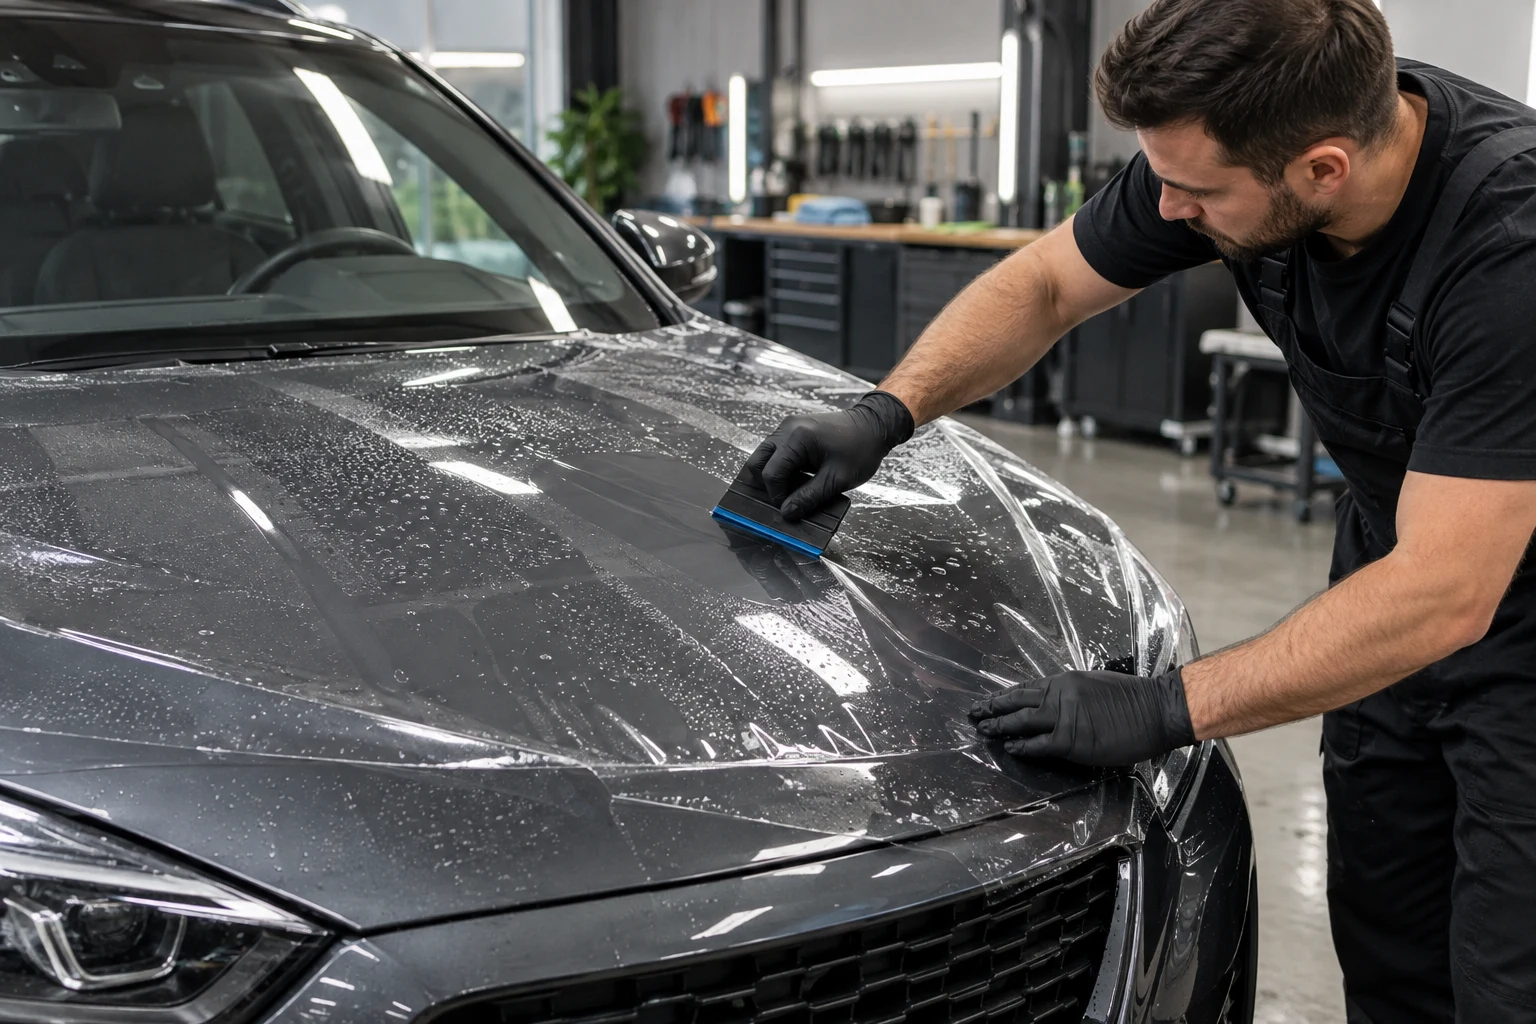
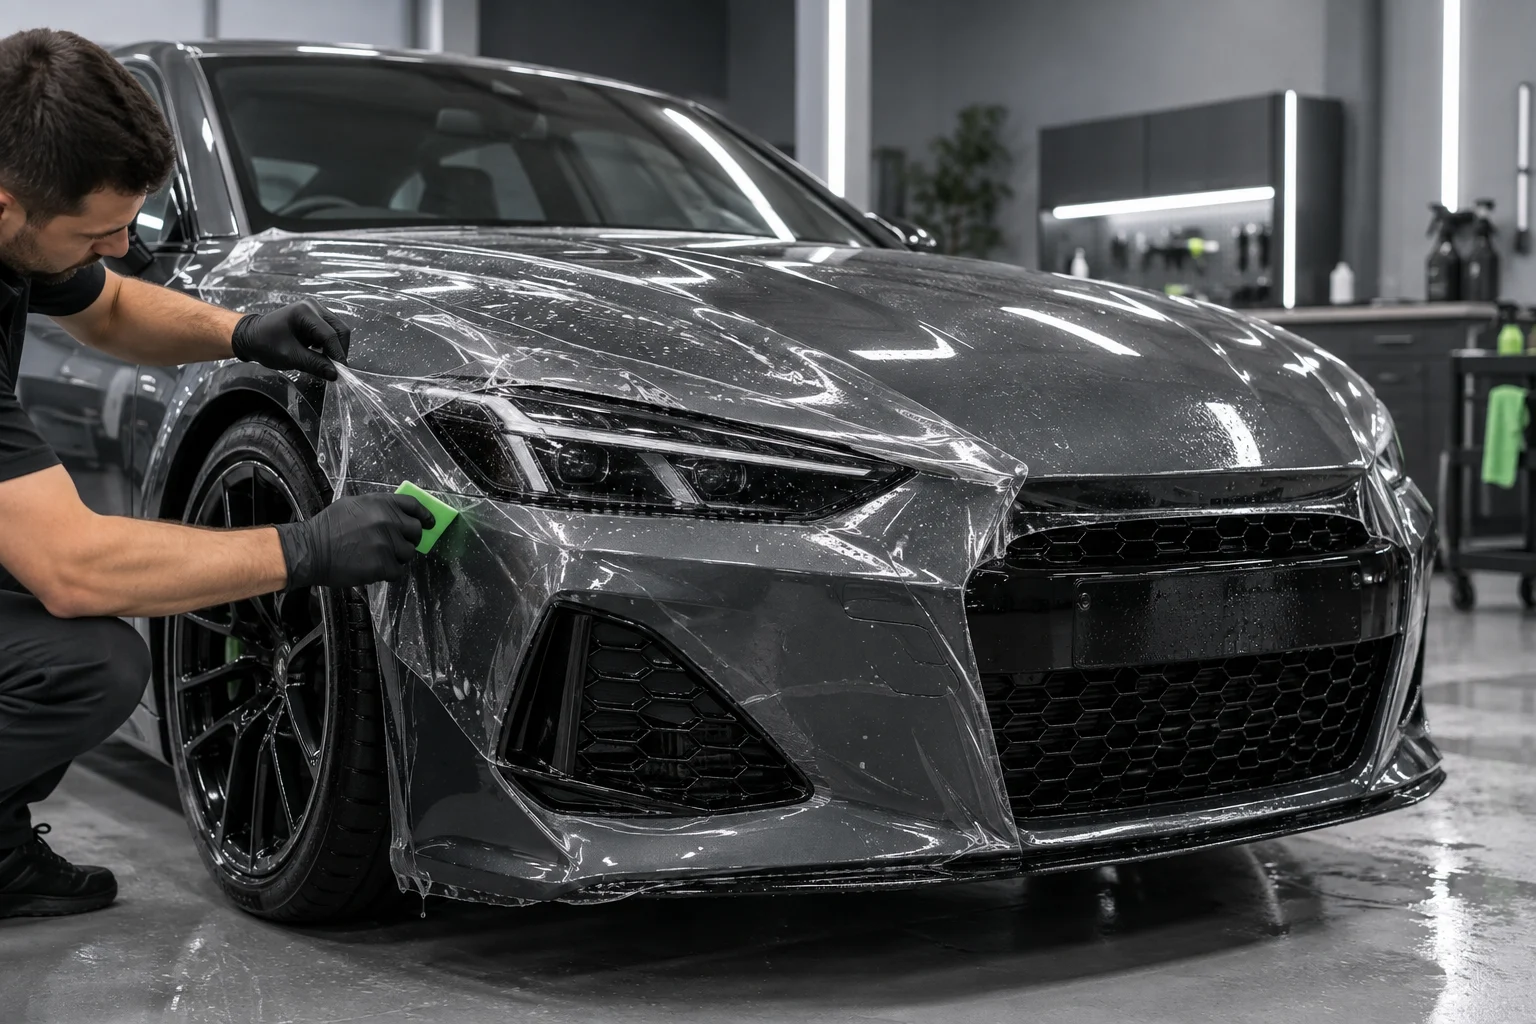
Мыльный раствор при мокром монтаже PPF нужен не для очистки и не для усиления клея. Его задача — временно снизить начальный контакт клеевого слоя с подготовленной поверхностью, чтобы мастер мог точно расположить материал, сформировать его на детали и построить управляемый маршрут выгонки жидкости.
Скольжение должно быть ровно таким, какое требуется конкретной плёнке, геометрии детали и условиям поста. Если раствор слишком «скользкий», материал продолжает двигаться после прохода ракеля, жидкость сложнее вывести, а кромки не фиксируются. Если скольжения мало, плёнка преждевременно прихватывается, мастер чаще поднимает её, растягивает и возвращает на место. Универсальной пропорции для всех линеек нет: рабочий состав подтверждают актуальной инструкцией конкретного материала и пробой на тестовой детали.
Что на самом деле делает slip-раствор
В профессиональном монтаже удобнее говорить не о «мыльной воде вообще», а о системе из четырёх элементов: качества воды, разрешённого скользящего компонента, клеевого слоя конкретной PPF и поверхности автомобиля. Изменение любого элемента меняет рабочее окно.
- Вода переносит компонент, смачивает поверхность и создаёт временный разделяющий слой между клеем и ЛКП.
- Скользящий компонент управляет смачиванием и тем, насколько свободно материал перемещается до выгонки.
- Клеевой слой определяет допустимый состав и реакцию материала на влагу. Поведение нельзя переносить с одной линейки на другую по памяти.
- Поверхность задаёт реальный контакт. Остатки полироли, очистителя, минерального налёта или загрязнение в зазорах делают результат непредсказуемым даже при корректно приготовленном растворе.
Поэтому оценивать раствор отдельно от подготовки кузова бессмысленно. Если одна дверь работает нормально, а соседняя внезапно «залипает» или, наоборот, не фиксируется, причина может быть не в бутылке, а в разной подготовке деталей, температуре поверхности, загрязнённом распылителе или неодинаковой технике выгонки.
Совет эксперта: Георгий Опарин. Не пытайтесь оценить раствор только по тому, как плёнка ездит под рукой. Рабочее скольжение подтверждается всем циклом: материал позиционируется без борьбы, проход ракеля формирует стабильную зону контакта, жидкость выходит по запланированному маршруту, а край после подготовки фиксируется без повторного подъёма.
Почему качество воды влияет на монтаж PPF
Прозрачность воды не доказывает её пригодность для монтажа. В ней могут быть растворённые соли, следы обработки, органические примеси и частицы из ёмкости или распылителя. Они способны менять смачивание, оставлять след после высыхания и создавать включения под прозрачной плёнкой.
Источник воды должен быть частью внутреннего SOP студии. Команда фиксирует, какая вода разрешена для конкретной линейки, где она хранится, как маркируется тара и когда очищается распылитель. Если качество источника меняется или неизвестно, мастер не компенсирует это добавлением компонента «на глаз», а готовит свежий контрольный образец на подтверждённой воде.
| Что контролировать | Что может пойти не так | Безопасная проверка |
|---|---|---|
| Источник воды | Минеральный след, нестабильное смачивание, отличие результата между сменами | Использовать источник, допущенный SOP материала, и отметить его в карте монтажа |
| Чистота ёмкости | Осадок, остаток прежнего состава, частицы под плёнкой | Осмотреть тару и распылитель на свет, не смешивать новый раствор с остатком неизвестного состава |
| Распыление | Крупные капли, пропуски, неравномерный слой на детали и клее | Проверить факел распылителя на чистой тестовой поверхности до контакта с автомобилем |
| Маркировка | Путаница slip- и tack-составов, неизвестное время приготовления | Подписывать назначение, материал и время приготовления по внутреннему регламенту |
| Хранение | Загрязнение или изменение состава между работами | Соблюдать только подтверждённый срок и условия; при сомнении приготовить свежий раствор |
Практический критерий простой: вода и тара должны давать повторяемый результат, а не заставлять мастера каждый раз заново «ловить» скольжение на клиентской детали.
Как подбирать скольжение под материал и условия
Правильный подбор начинается не с универсального рецепта, а с актуальной документации конкретной линейки PPF. Если в SOP указаны допустимый компонент, вода и порядок приготовления, мастер следует им без замены бытовыми аналогами. Если подтверждённого регламента под рукой нет, числовую пропорцию не придумывают: работу останавливают до уточнения или проводят контролируемую пробу на образце по согласованной технологии студии.
Перед клиентским автомобилем полезно собрать короткую тестовую карту. На чистой тестовой панели тем же инструментом и той же техникой проверяют четыре результата:
- Позиционирование. Плёнка перемещается предсказуемо и не прихватывается случайными точками до того, как мастер выставил геометрию.
- Формирование. Материал можно уложить без лишних подъёмов, перетяга и борьбы с уже зафиксированными зонами.
- Выгонка. Проходы ракеля закрывают участок последовательно, а жидкость уходит к открытому выходу и не возвращается за инструментом.
- Фиксация. После предусмотренной подготовки анкеры и кромки держат положение, а материал не «плывёт» обратно.
Менять следует только один параметр за одну пробу. Если одновременно заменить воду, компонент, распылитель и ракель, хороший результат невозможно повторить: команда не поймёт, что именно сработало.
Признаки избытка скольжения
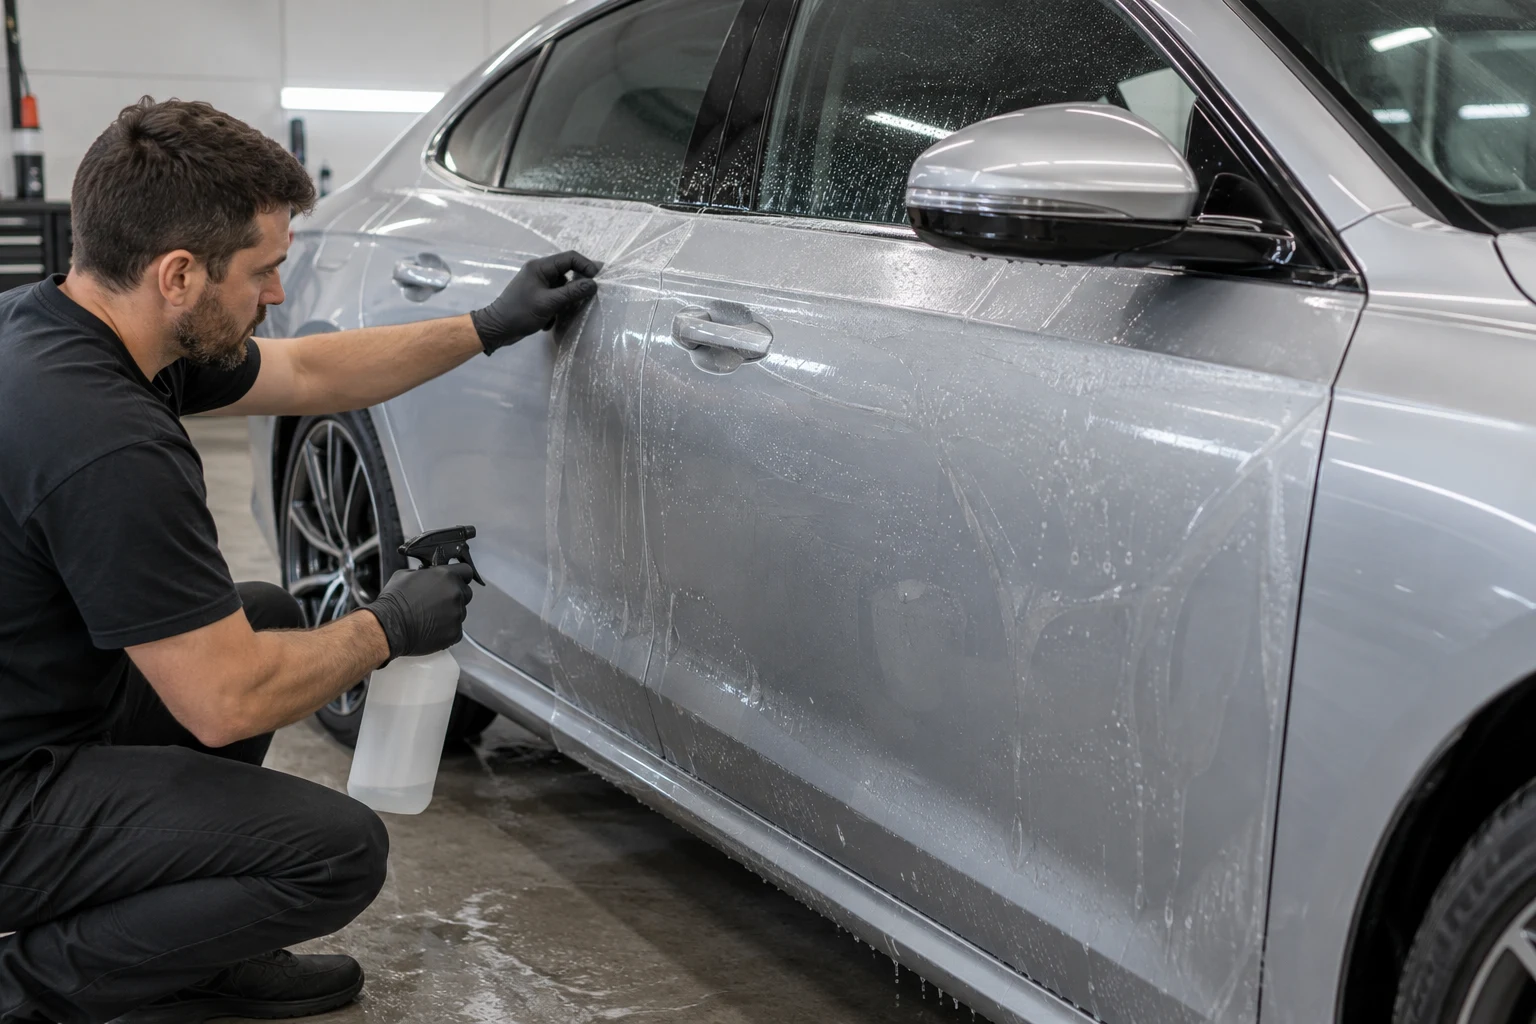
Избыток нельзя определять по пене или ощущению на пальцах. Важны наблюдаемые признаки процесса. Раствор требует пересмотра, если повторяется несколько симптомов:
- плёнка смещается после того, как мастер уже сформировал и прокатал контрольную зону;
- анкер не удерживает геометрию, и соседний проход снова открывает закрытый участок;
- жидкость возвращается за ракелем или собирается в карманы без понятного выхода;
- для фиксации приходится резко повышать давление, многократно проходить одно место или преждевременно сушить участок;
- на подвороте остаётся скользкий след, край не удерживает положение после штатной подготовки;
- после монтажа возрастает число зон с остаточной влагой, особенно на сложном рельефе и у закрытых маршрутов выхода.
Попытка победить лишнее скольжение силой ракеля опасна для top coat и не решает первопричину. Мастер может запереть жидкость между уже зафиксированными зонами, получить след клеевого слоя или перенести проблему к кромке. Если карман уже сформирован, сначала используют диагностику из материала о пузырях после оклейки PPF, а не прокалывают плёнку автоматически.
Признаки недостатка скольжения
Недостаток тоже проявляется не одним симптомом, а связкой поведения материала и действий мастера:
- плёнка прихватывается отдельными точками ещё до выставления детали;
- геометрию приходится собирать через частые подъёмы и повторную укладку;
- при попытке перемещения появляются напряжение, складки или выраженный след клеевого слоя;
- ракель идёт рывками, а вместо ровной зоны контакта остаются сухие островки;
- мастер компенсирует раннюю фиксацию сильным натяжением и теряет контроль над кромками;
- результат заметно различается на соседних участках одной детали при одинаковом движении инструмента.
Добавлять скользящий компонент сразу после одного трудного движения — плохая диагностика. Сначала проверяют равномерность распыления, чистоту и подготовку поверхности, состояние ракеля, температуру детали и материал. Только после исключения этих причин раствор корректируют по документации линейки и повторяют пробу.
| Симптом | Не делать | Следующий проверяемый шаг |
|---|---|---|
| Плёнка продолжает «плыть» после ракеля | Давить сильнее по всей детали | Остановить монтаж, проверить карту состава, воду, распыление и тестовую фиксацию |
| Материал схватывается пятнами | Тянуть за уже приклеенный участок | Проверить подготовку поверхности и равномерность смачивания |
| Кромка не фиксируется | Закрывать её поверх остатка slip-раствора | Вернуться к регламенту очистки, сушки и фиксации кромок конкретной линейки |
| Результат меняется между бутылками | Смешивать остатки и выравнивать «на глаз» | Изолировать партии, приготовить свежий состав и записать источник воды и компонент |
| После выгонки остаются карманы | Прокалывать без классификации | Проверить маршрут выхода, анкеры и последовательность проходов |
Slip и tack: разные задачи, разные контрольные точки
Мыльный slip-раствор отвечает за управляемое позиционирование. Tack-состав применяют там, где по технологии конкретной плёнки нужно изменить начальную фиксацию и остановить скольжение. Это не взаимозаменяемые названия одной жидкости.
Не следует превращать статью о slip-растворе в рецепт спиртового состава. У tack-этапа свои ограничения, и его готовят только по подтверждённой инструкции. Разбор назначения и последовательности вынесен в отдельный материал о спиртовом растворе для оклейки.
На практике ошибки возникают, когда бутылки не подписаны, составы распыляют в соседних зонах без понятной последовательности или пытаются решить tack-составом проблему грязной поверхности. Рабочее место должно исключать такую путаницу до того, как материал снят с лайнера.
Совет эксперта: Георгий Опарин. Если кромка не держится, не объявляйте виноватым клей до проверки всей цепочки. Под краем может остаться slip-раствор, сама поверхность может быть не подготовлена, а плёнка — сохранять напряжение. Сначала восстановите последовательность действий, затем принимайте решение о коррекции.
Как исправлять нестабильное скольжение без эксперимента на автомобиле
- Остановить участок. Не продолжать закрывать деталь, если поведение материала вышло из подтверждённого рабочего окна.
- Зафиксировать состояние. Записать линейку PPF, деталь, источник воды, используемый компонент, маркировку бутылки, инструмент и наблюдаемый симптом.
- Исключить подмену причины. Проверить подготовку поверхности, распылитель, ракель, чистоту рук и поста, температуру поверхности и отсутствие остатков другой химии.
- Свериться с актуальным SOP. Не брать пропорцию из старой памятки, ролика или инструкции к другой плёнке.
- Приготовить свежий контрольный состав. Не доливать компонент в неизвестный остаток и не смешивать партии.
- Проверить на тестовой панели. Повторить позиционирование, маршрут выгонки и фиксацию тем же инструментом.
- Вернуться к автомобилю только после повторяемого результата. Итоговую версию состава внести в карту монтажа этой линейки.
На клиентской детали мастер управляет уже подтверждённым процессом, а не ищет рецепт. Подробная последовательность всех этапов собрана в руководстве по оклейке автомобиля полиуретановой плёнкой.
Кромки и финальный контроль
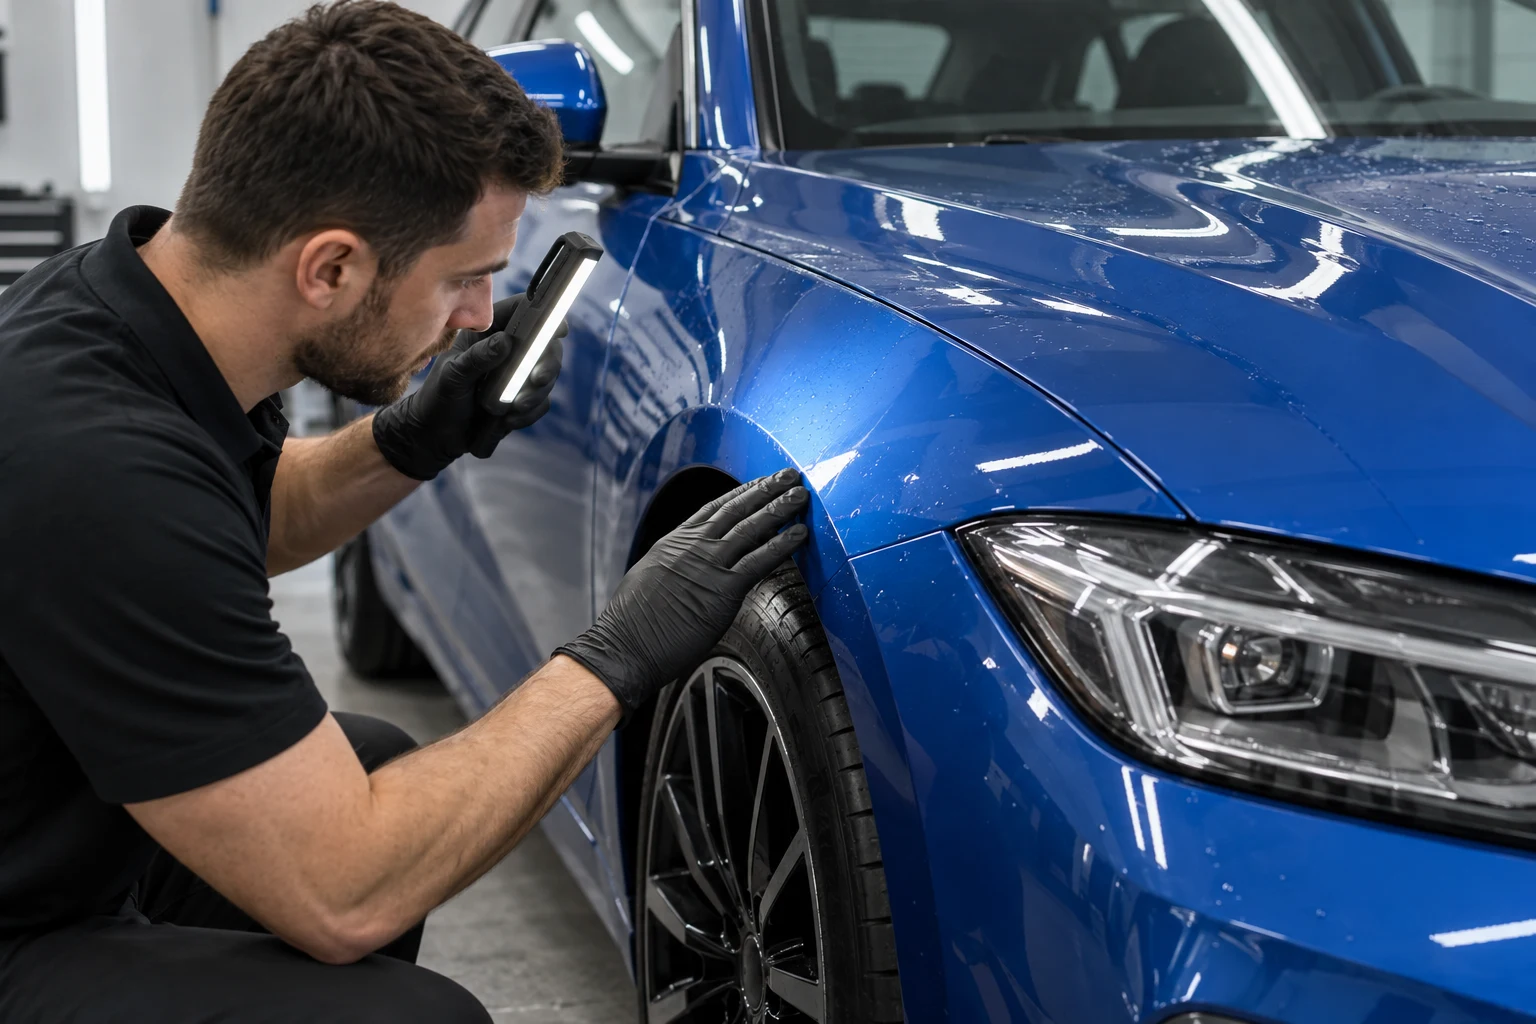
У кромки результат раствора становится особенно заметен. Материал должен подойти к зоне фиксации без запертой жидкости, лишнего натяжения и загрязнения. Закрывать подворот поверх остатка slip-состава, сушить вслепую или удерживать край праймером без разрешения SOP — значит маскировать ошибку предыдущего этапа.
Перед фиксацией мастер проверяет маршрут выгонки, чистоту примыкания, отсутствие жидкости и механического напряжения, а после — осматривает край под направленным светом. Технология подворотов и контрольных проходов подробно разобраны в статье о прокатке кромок полиуретановой плёнки.
В карту выдачи полезно заносить не только результат, но и отклонения: где пришлось повторно поднимать материал, какая зона дольше удерживала влагу, где менялся раствор или инструмент. Эти записи превращают рекламацию из спора в проверяемую цепочку процесса.
Получите образец и проверьте позиционирование, выгонку slip-раствора, фиксацию и кромки на тестовой панели до работы с клиентским автомобилем.